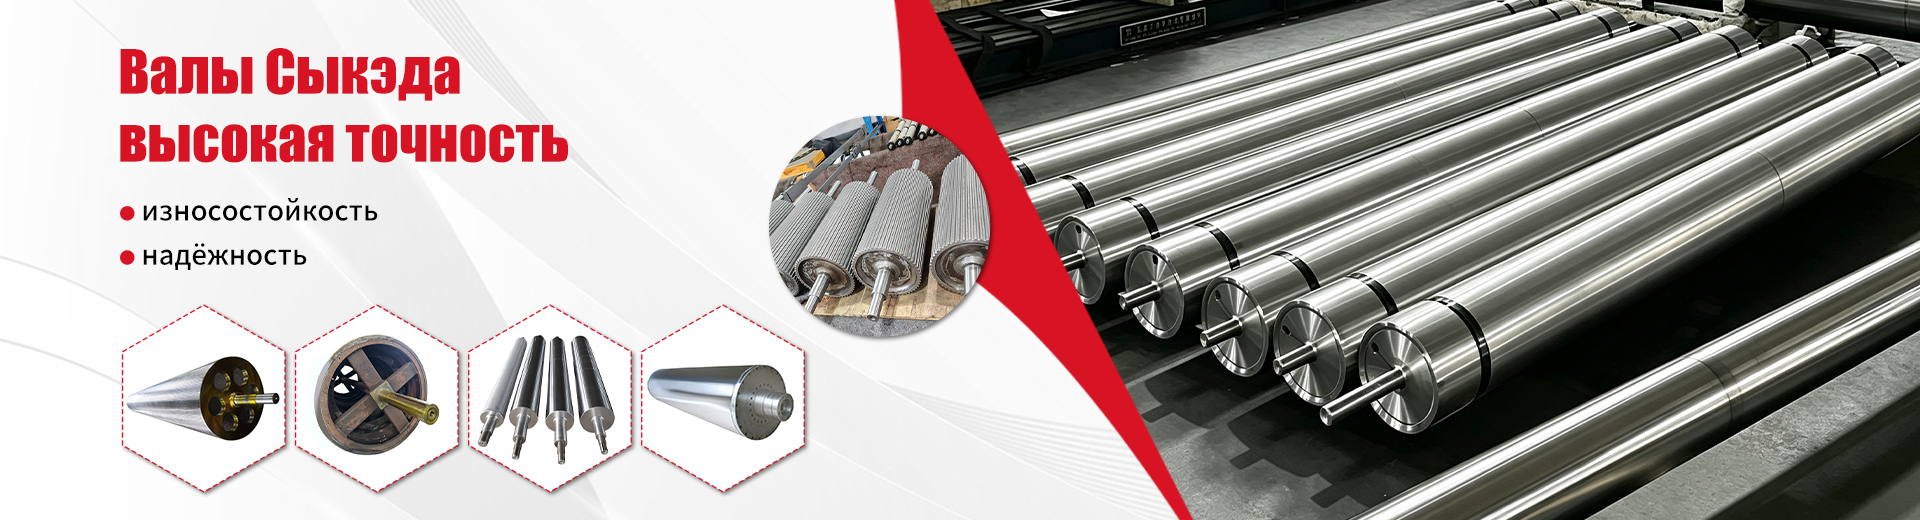
Spiegelschaft auf Spiegelglanz poliert: Preis ab Werk
16.09.2026
- Technische Anforderungen an eine Spiegeloberfläche: Warum Ra 0,2 nicht die Grenze ist
- Materialwissenschaft und Designmerkmale: Stahl, Beschichtungen und Wärmebehandlung
- Typische Kauffehler und Risiken einer mangelhaften Auswuchtung
- Berechnungen für Logistik, Zoll und Gesamtbetriebskosten (TCO).
- Branchenspezifisch: Walzen für Vliesstoffe und Medizin
- So geben Sie die richtige Bestellung auf: Schritt-für-Schritt-Algorithmus
Technische Anforderungen an eine Spiegeloberfläche: Warum Ra 0,2 nicht die Grenze ist
Die Hauptsache in 30 Sekunden:
- Kritikalität der Rauheit:Bei Produktionslinien für Vliesstoffe (Spunbond, Meltblown) sollte der Parameter der Wellenoberflächenrauheit nicht mehr als Ra 0,2–0,4 µm betragen. Jede Abweichung führt zum Anhaften des Polymers und zur Stoffabweisung.
- Direktlieferungen ohne Zwischenhändler:BestellenSpiegelschaft auf Spiegelglanz poliert: Preis ab WerkDirekt vom Hersteller aus China (Changzhou) sparen Sie bis zu 35 % des Budgets im Vergleich zum Kauf über europäische Händler und behalten dabei eine Verarbeitungsgenauigkeit von bis zu 0,01 mm bei.
- Integriertes Engineering:Ein moderner Schaft ist nicht nur ein Zylinder. Dies sind Ausgleich, Wärmekanäle und Beschichtung. Das Werk Changzhou Sykeda Mechanics bietet einen kompletten Zyklus: vom Zeichnen bis zum dynamischen Auswuchten und der ISO 9001-Zertifizierung.
In der Feinmechanik wird der Begriff „Spiegelglanz“ oft subjektiv wahrgenommen. Für einen Verfahrenstechniker oder den Leiter einer Einkaufsabteilung handelt es sich jedoch um einen streng messtechnischen Wert. Bei der Herstellung von Polymerfolien, Papieren und Vliesstoffen bestimmt die Qualität der Walzenoberfläche nicht nur die Ästhetik des Endprodukts, sondern auch die Stabilität des gesamten technologischen Prozesses.
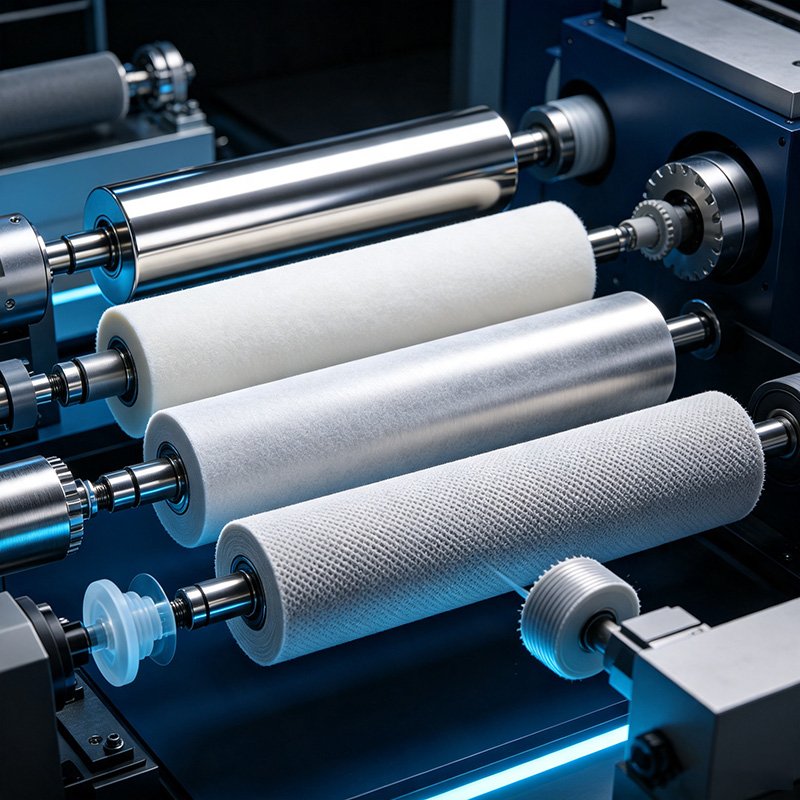
Wenn wir über den Kauf sprechenSpiegelschaft auf Spiegelglanz poliert: Preis ab WerkWir meinen ein Produkt, das einer mehrstufigen mechanischen und abrasiven Bearbeitung unterzogen wurde. Die Standardvermahlung liefert Ra-Parameter von 0,8–1,6 µm, was für moderne Hochgeschwindigkeitslinien (Sägeblattgeschwindigkeit über 300 m/min) absolut unzureichend ist. Dies erfordert eine Feinstbearbeitung oder Honen, um einen Ra von 0,1–0,2 µm zu erreichen.
Warum ist das wichtig? Wenn geschmolzenes Polypropylen oder Polyethylen mit der Mikrorauheit des Metalls in Kontakt kommt, entsteht ein Adhäsionseffekt. Das Polymer fließt in Mikrorisse, kühlt ab und sammelt sich an. Dies führt zum Reißen der Bahn, zum Auftreten von „Löchern“ und dazu, dass die Linie häufig zum Reinigen angehalten werden muss. Die Verwendung von Wellen mit echter Spiegeloberfläche minimiert den Reibungskoeffizienten und verhindert ein Festkleben.
Technische Beratung:Geben Sie bei der Angebotsanfrage immer die Methode zur Rauheitskontrolle an. Erfordern die Bereitstellung eines Protokolls der Messungen mit einem Profilometer und keine visuelle Beurteilung „nach Augenmaß“. Das Vorhandensein eines Zertifikats für jede Welle ist ein Zeichen für eine ausgereifte Produktion.
Materialwissenschaft und Designmerkmale: Stahl, Beschichtungen und Wärmebehandlung
Die Haltbarkeit des Schaftes hängt nicht nur von der Qualität der Politur ab, sondern auch vom Grundmaterial. In unserer Praxis gab es Fälle, in denen Kunden sich für Schäfte aus gewöhnlichem Baustahl mit Verchromung entschieden und dabei Wert auf einen niedrigen Preis legten. Das Ergebnis war eine Delaminierung des Chroms nach 3–4 Monaten Betrieb unter thermischen Zyklen.
FabrikChangzhou Sykeda MechanicsDas im Industriegebiet des Jangtse-Deltas gelegene Unternehmen verwendet zur Herstellung von Spiegelwellen hochlegierte Stähle wie 45# (ähnlich 45-Stahl), 40Cr (Chromstahl) und 304/316L-Edelstähle für aggressive Umgebungen. Der entscheidende Schritt ist die Wärmebehandlung (Abschrecken und Anlassen), die eine Oberflächenhärte von HRC 55–62 ergibt. Dies verhindert die Bildung von Dellen und Kratzern während der Installation und im Betrieb.
Vergleich der Schaftmaterialien
| Material/Beschichtung | Härte (HRC) | Korrosionsbeständigkeit | Bewerbung | Kosten |
|---|---|---|---|---|
| Stahl 45# + Chrom | 45-50 | Niedrig (Risiko von Lochfraß) | Allgemeine Mechanismen, geringe Belastungen | Niedrig |
| Stahl 40Cr (gehärtet) | 55-60 | Durchschnittlich | Hochbelastete Aggregate, Pressschächte | Durchschnittlich |
| Edelstahl 316L | 25-30 (ohne Aushärtung) | Hoch | Lebensmittelindustrie, Medizin, Chemie | Hoch |
| Keramikbeschichteter Stahl | > 65 | Absolut | Extreme Temperaturen, abrasive Umgebungen | Premium |
Besonderes Augenmerk sollte auf interne Kühl- oder Heizkanäle gelegt werden. Bei der Herstellung von Vliesstoffen (Spunbond) werden Rollen häufig thermisch gepresst. Entscheidend ist die gleichmäßige Temperaturverteilung über die gesamte Schachtlänge (bis zu 3-4 Meter). Eine ungleichmäßige Erwärmung führt zu einer thermischen Verformung („Banane“), wodurch die Kontaktgeometrie und die Materialdicke gestört werden.
IngenieureChangzhou Sykeda MechanicsBeim Entwurf interner Kanäle wird die Computermodellierung von Wärmeströmen verwendet. Dadurch ist es möglich, über die gesamte Arbeitsfläche einen Temperaturunterschied von maximal ±1°C zu erreichen. Dieser Ansatz eliminiert lokale Überhitzung und Verformung und gewährleistet eine stabile Produktqualität, selbst wenn die Linie rund um die Uhr läuft.
Typische Kauffehler und Risiken einer mangelhaften Auswuchtung
Eines der verborgensten Probleme, mit denen Gerätehersteller konfrontiert sind, sind Vibrationen. Selbst eine perfekt polierte Welle kann zur Fehlerquelle werden, wenn sie nicht ausgewuchtet ist. Die Vibration überträgt sich auf die Lagereinheiten, wodurch diese vorzeitig verschleißen und im produzierten Material Welligkeiten entstehen.
Wir haben einen Fall bei einem der Unternehmen in Osteuropa analysiert, wo die Linie zur Herstellung von Filtermaterialien ständig Mängel mit periodischer Dicke aufwies. Der Grund lag nicht im Extruder, sondern in der Unwucht der Führungswelle. Ein billiges Analogon, das auf einem Drittmarkt gekauft wurde, wies ein Restungleichgewicht auf, das die zulässigen Standards um das Vierfache überstieg. Der Austausch der Welle durch ein im Werk Changzhou hergestelltes Produkt mit obligatorischer dynamischer Auswuchtung löste das Problem innerhalb eines Tages.
Qualitätskontrollprozess im Produktionswerk
Um solche Situationen zu vermeiden, sollte der Herstellungsprozess die folgenden Schritte umfassen:
- Eingangskontrolle von Werkstücken:Ultraschall-Fehlererkennung zur Erkennung von inneren Hohlräumen und Rissen im Metall.
- Grob- und Schlichtdrehen:Einhaltung der Ausrichtung der Wellenzapfen relativ zum Arbeitsteil mit einer Genauigkeit von 0,01 mm.
- Wärmebehandlung:Härtekontrolle über die gesamte Länge des Produkts.
- Schleifen und Polieren:Konsequenter Einsatz von Schleifmitteln unterschiedlicher Körnung zur Erzielung eines Spiegelglanzes.
- Dynamisches Auswuchten:Die Veranstaltung findet an spezialisierten Ständen statt. Die Auswuchtklasse muss G2,5 oder G1,6 gemäß ISO 1940 entsprechen.
FabrikChangzhou Sykeda Mechanicsverfügt über eine eigene Flotte von CNC-Maschinen und Lasergeräten, die es Ihnen ermöglichen, die Geometrie in jeder Phase zu kontrollieren. Durch einen dynamischen Stand direkt in der Werkstatt erhält der Kunde ein einbaufertiges Produkt, das keine weiteren Anpassungen vor Ort erfordert. Dies reduziert die Ausfallzeiten der Geräte beim Austausch von Komponenten.
Wichtig:Bei der Bestellung unbedingt die Auswuchtklasse angeben. Für Hochgeschwindigkeitsstrecken (mehr als 200 m/min) wird die Klasse G1.6 empfohlen. Für langsame Linien ist G2.5 zulässig. Einsparungen beim Auswuchten führen immer zu kostspieligen Reparaturen der Lagereinheiten.
Berechnungen für Logistik, Zoll und Gesamtbetriebskosten (TCO).
Viele russische und ausländische Käufer haben aufgrund von Logistik- und Zollschwierigkeiten Bedenken gegenüber Direktlieferungen aus China. Wenn es jedoch um Komponenten wie zSpiegelschaft auf Spiegelglanz poliert: Preis ab Werkwird zum entscheidenden Faktor für die Rentabilität. Zwischenhändler in Europa oder lokale Händlernetze erhöhen die Kosten um 30–50 %, ohne dass ein technischer Mehrwert entsteht.
Durch die direkte Zusammenarbeit mit dem Werk in Changzhou können wir die Kosten optimieren. Das Unternehmen übernimmt die Erstellung eines vollständigen Pakets der Exportdokumente, einschließlich der für den Seetransport geeigneten Verpackung (Holzkisten mit Korrosionsschutz). Die Produkte sind nach dem ISO 9001-System zertifiziert, was die Eingangskontrollverfahren auf Käuferseite vereinfacht.
Preisbildungsfaktoren
- Abmessungen und Gewicht:Die Länge und der Durchmesser der Welle bestimmen den Logistikaufwand. Das Werk optimiert die Verpackung, um die Containerbeladung zu maximieren.
- Schwierigkeit der Verarbeitung:Das Vorhandensein interner Kanäle, Durchgangslöcher oder spezieller Beschichtungen erhöht die Arbeitsintensität.
- Ausführungsgenauigkeit:Toleranzen unter 0,01 mm erfordern den Einsatz von Präzisionsmaschinen und mehr Rüstzeit.
- Losgröße:Die Serienfertigung reduziert die Stückkosten aufgrund von Skaleneffekten.
Die Produktionszeit für Standardwellen beträgt 15-20 Werktage. Für einzelne Projekte, die die Entwicklung von Zeichnungen und die Herstellung von Rahmen erfordern, kann sich die Frist auf 30-35 Tage verlängern. Das Unternehmen praktiziert eine transparente Preisgestaltung: Sie zahlen für Material, Maschinenstunden und Logistik, ohne versteckte Zusatzkosten.
Darüber hinaus bietet das Werk nicht nur die Produktion der Schäfte selbst, sondern auch professioneller Rahmen dafür an. Diese Lösung bietet eine durchgängige Integration von Komponenten. Durch den Kauf von Welle und Rahmen aus einer Hand garantieren Sie eine perfekte Kompatibilität der Einheiten, was für die Aufrechterhaltung der Geometrie der Produktionslinie von entscheidender Bedeutung ist.
Branchenspezifisch: Walzen für Vliesstoffe und Medizin
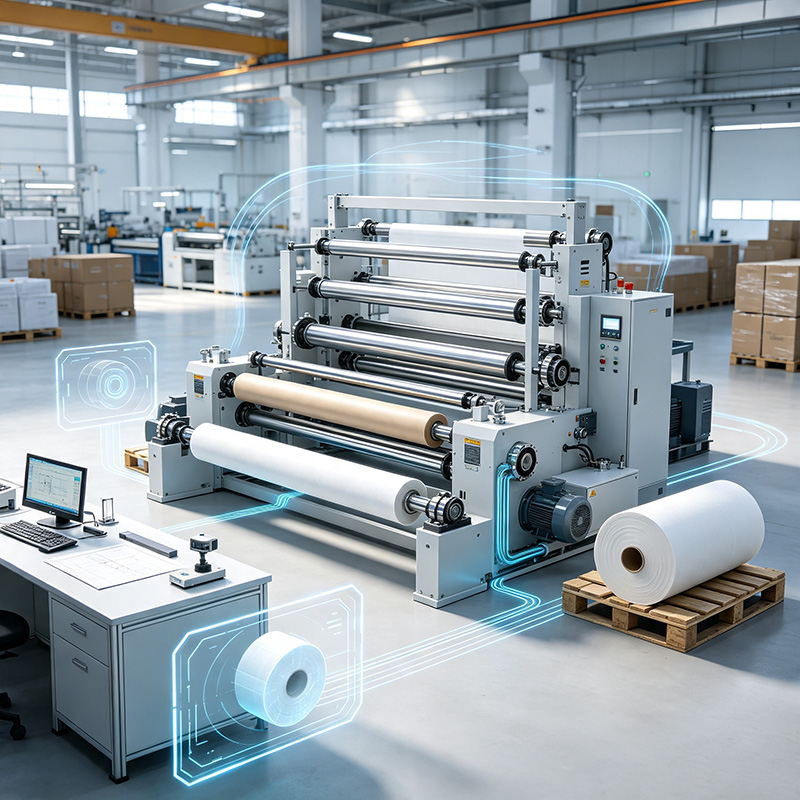
Schwerpunkt der FabrikChangzhou Sykeda Mechanics- Ausrüstung zur Herstellung von Vliesstoffen. Diese Branche stellt höchste Anforderungen an die Oberflächenreinheit. Medizinische Produkte, Umweltfilter, Autoinnenräume – all diese Produkte werden mit Walzen hergestellt, die absolut inert und glatt sein müssen.
Beispielsweise wird bei der Herstellung von Spinnvlies für medizinische Masken (Meltblown-Material) die Elektretaufladung von Fasern eingesetzt. Jede Verschmutzung des Schafts oder dessen Unebenheiten können die Faserstruktur stören und die Filterfähigkeit des Materials verringern. Für die nötige Hygiene und einfache Reinigung sorgen verspiegelte Edelstahlschäfte, behandelt mit Ra 0,2.
Zur Produktpalette des Werkes gehören auch Spaltwellen und Führungsrollen. Geteilte Designs ermöglichen ein einfaches Entfernen der Bahn, ohne sie zu zerschneiden, was den Linienwechsel erheblich beschleunigt. Die individuelle Herstellung solcher Einheiten erfordert hochqualifizierte Ingenieure, da die Steifigkeit der Struktur trotz vorhandener Schnitte gewährleistet sein muss.
Die Erfahrung des Unternehmens in der Bedienung internationaler Märkte ermöglicht es uns, Produkte an lokale Standards anzupassen. Unabhängig davon, ob es sich um GOST-, europäische CE- oder amerikanische ASTM-Anforderungen handelt, ist das Werk bereit, die erforderlichen technischen Datenblätter und Testberichte bereitzustellen.
So geben Sie die richtige Bestellung auf: Schritt-für-Schritt-Algorithmus
Um genau das Produkt zu erhalten, das Ihre Produktionsprobleme löst, befolgen Sie bei der Kontaktaufnahme mit dem Werk diesen Algorithmus:
- Erstellung technischer Spezifikationen:Bestimmen Sie die Betriebsparameter: Drehzahl, Temperatur, Art des zu bearbeitenden Materials, Blattspannung.
- Material- und Beschichtungsauswahl:Wenden Sie sich an Anlageningenieure. Wählen Sie für aggressive Umgebungen Edelstahl; Bei hohen Belastungen wählen Sie gehärteten Chromstahl.
- Geometrieverfeinerung:Bitte stellen Sie Zeichnungen oder Muster zur Verfügung. Wenn keine Zeichnungen vorhanden sind, helfen Ihnen die Spezialisten des Werks dabei, diese auf der Grundlage Ihrer Skizzen und Ausrüstungsanforderungen zu entwickeln.
- Toleranzgenehmigung:Legen Sie die Ausrichtungs-, Rundlauf- und Rauheitsanforderungen klar fest. Fixieren Sie diese Parameter im Vertrag.
- Logistik und Verpackung:Besprechen Sie die Lieferbedingungen (EXW, FOB, CIF). Stellen Sie sicher, dass die Wellen in Holzkisten verpackt und gegen Wegrollen gesichert sind.
Denken Sie daranSpiegelschaft auf Spiegelglanz poliert: Preis ab Werkist eine Investition in die Kontinuität Ihrer Produktion. Billige Analoga führen oft zu versteckten Verlusten durch Ausfallzeiten und Defekte. Durch die Wahl eines Partners mit ausgewiesener Expertise wie z.BChangzhou Sykeda MechanicsSie erhalten Zuverlässigkeit, bewährte und internationale Standards.
Wir verkaufen nicht nur Metallflaschen. Wir bieten technische Lösungen, die die Effizienz Ihres Unternehmens verbessern. Unsere technische Kompetenz erreicht 99 % und unsere Kundenzufriedenheitsrate erreicht 98 %. Diese Zahlen sagen mehr als jeder Werbeslogan.
Sind Sie bereit, Ihre Produktionslinie zu modernisieren? Verschieben Sie die Lösung von Qualitätsproblemen nicht auf später. Kontaktieren Sie uns für eine ausführliche Beratung und Kalkulation der Kosten für Ihr Projekt.
Fordern Sie ein kommerzielles Angebot und ein technisches Datenblatt an